

Produktová konzultácia
Vaša emailová adresa nebude zverejnená. Povinné polia sú označené *
Pochádza z Číny, marketing do sveta.
A tavná lepiaca fólia je termoplastická spojovacia vrstva, ktorá je pri izbovej teplote tuhá, po zahriatí sa roztopí na tekutú kvapalinu a potom po ochladení rýchlo opäť stuhne, čím sa vytvorí štrukturálne alebo pološtrukturálne spojenie. Charakteristickým znakom, ktorý ho odlišuje od tekutých lepidiel a pások citlivých na tlak, je, že je 100% pevný, bez rozpúšťadiel a nevyžaduje žiadne vytvrdzovanie ani schnutie . Väzba sa vytvára čisto tepelnou fázovou zmenou. Vďaka tomu sú tavné fólie jedinečne vhodné pre vysokorýchlostné laminovacie procesy, citlivé substráty, ktoré neznášajú rozpúšťadlá, a aplikácie vyžadujúce rovnomerné spoje bez dutín s presnou kontrolou hrúbky. Najbežnejšími základnými polymérmi sú etylén-vinylacetát, polyolefín, termoplastický polyuretán a polyamid, z ktorých každý je navrhnutý pre špecifický rozsah teplôt spájania a profil kompatibility substrátu.
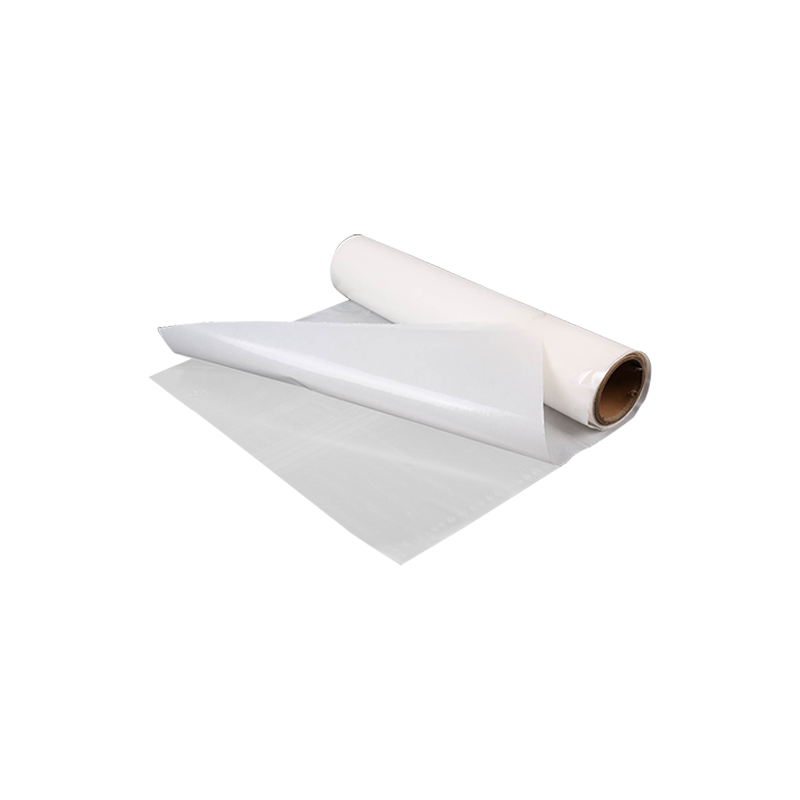
Proces spájania filmu taveniny je trojstupňový tepelný cyklus. Najprv sa film zahreje nad bod topenia, zvyčajne na teplotu medzi 80 °C a 180 °C v závislosti od typu polyméru. Pri tejto teplote viskozita dramaticky klesá – často na hodnoty v rozsahu 5 000 až 50 000 centipoise – čo umožňuje roztavenému lepidlu tiecť a zmáčať povrch substrátu. Po druhé, roztavené lepidlo preniká povrchovými nepravidelnosťami, pórmi a zväzkami textilných vlákien, čím vytvára mechanické spojenie. Po tretie, keď sa teplo odstráni, polymér rekryštalizuje alebo zosklovatí, zachytí prepojenú štruktúru a prenáša mechanické zaťaženie cez spojené rozhranie.
To, čo odlišuje tavné fólie od iných foriem lepidiel, je rovnomerná, vopred vytvarovaná hrúbka. Fólia sa vyrába na presné meradlo, zvyčajne z 20 až 200 mikrónov a táto miera sa udržiava na celej línii väzby. Neexistujú žiadne tenké miesta, žiadne dutiny z odparovania rozpúšťadla a žiadne vytláčanie na okrajoch. Pri aplikáciách, ako je laminácia textilu alebo lepenie membrán v outdoorovom oblečení, sa táto konzistencia priamo premieta do zaručených vodotesných tesnení a predvídateľných hodnôt priedušnosti.
Polymérna kostra určuje každý kritický výkonnostný parameter: bod mäknutia, chemickú odolnosť, pružnosť pri nízkej teplote a kompatibilitu substrátu. Výber nesprávnej chémie pre prostredie konečného použitia je najčastejšou príčinou zlyhania lepidla. Nižšie uvedená tabuľka mapuje štyri hlavné typy tavných fólií na ich typické aplikačné obálky.
| Typ polyméru | Typický rozsah topenia | Sila kľúča | Primárne obmedzenie | Bežné aplikácie |
|---|---|---|---|---|
| EVA (etylén-vinylacetát) | 65-95 °C | Široká priľnavosť, nízka cena, rýchle tuhnutie | Zlá odolnosť voči rozpúšťadlám, obmedzené použitie pri vysokých teplotách | Obuv, laminácia látok, obaly |
| Polyolefín (na báze PP/PE) | 110 až 150 °C | Vynikajúca chemická odolnosť, nízka hmotnosť | Vyžaduje povrchovú úpravu na mnohých podkladoch | Automobilové interiérové diely, medicínske obaly |
| TPU (termoplastický polyuretán) | 100 až 160 °C | Vysoká elasticita, odolnosť proti oderu, odolná pri praní | Vyššie náklady, citlivé na vlhkosť pred spracovaním | Bezšvové oblečenie, outdoorové vybavenie, lekárske oblečenie |
| Polyamid (PA / Nylon) | 110 až 160 °C | Tepelná odolnosť, suché čistenie, tuhá väzba | Pevná spojovacia línia, na dotyk môže byť stuhnutá | Odevné vložky, automobilové čalúnenie |
| PES (kopolyester) | 120 až 160 °C | Výborná priľnavosť k PET, stály pri praní | Vysoká teplota spracovania, úzky rozsah substrátu | Lepenie polyesterovej tkaniny, priemyselná filtrácia |
V rámci jednej rodiny polymérov sa výkon vylaďuje úpravou indexu toku taveniny (MFI). MFI meria, koľko gramov polyméru pretečie cez štandardizovanú matricu za 10 minút pri špecifikovanej teplote a hmotnosti podľa ASTM D1238. Film s vysokým MFI, s hodnotami nad 50 g/10 min, je tekutý a preniká hlboko do poréznych substrátov, ako sú tkané textílie, čím vytvára silné mechanické spojenie. Film s nízkym MFI, pod 10 g/10 min, zostáva viskóznejší a zostáva na povrchu, pričom vytvára vrstvu vypĺňajúcu medzery, ktorá dobre funguje na hladkých, neporéznych substrátoch, ako je laminácia kovu alebo filmu.
Otvorený čas - okno medzi roztavením filmu a pevnosťou spoja, ktorá sa začína ochladzovaním - je ďalším kritickým parametrom procesu. Pre ručné pokládkové operácie, dlhší otvorený čas 20 až 60 sekúnd umožňuje operátorovi premiestňovať diely. Pre vysokorýchlostnú kontinuálnu lamináciu je žiaduci krátky otvorený čas pod 5 sekúnd, pretože umožňuje okamžité následné spracovanie. Otvorený čas je riadený šírkou píku topenia v krivke diferenciálnej skenovacej kalorimetrie polyméru; ostrý, úzky vrchol topenia vytvára krátky otvorený čas, zatiaľ čo širší rozsah topenia ho predlžuje.
Tavná lepiaca fólia sa aktivuje súčasným pôsobením tepla a tlaku. Špecifické strojové vybavenie závisí od objemu výroby a geometrie spájaných dielov. Každá metóda poskytuje odlišný tepelný profil a kvalita fólie musí byť prispôsobená metóde zahrievania, aby sa dosiahla plná pevnosť spoja bez tepelnej degradácie.
Toto je najbežnejšia priemyselná metóda. Fólia je vložená medzi dva substráty a prechádza cez vyhrievanú štrbinu alebo kontinuálny pásový lis. Teplota, tlak a čas zotrvania sú presne kontrolované. Pásové laminátory môžu bežať nepretržite pri rýchlostiach presahujúcich hranice 10 metrov za minútu pre tenké EVA fólie spájajúce vrstvy tkaniny. Kritickým parametrom je teplota na spojovacej línii, nielen nastavená hodnota ohrievača. Tepelný odpor substrátov znamená, že teplota filmu zaostáva za teplotou dosky. Termočlánok zabudovaný do skúšobnej laminácie je najspoľahlivejší spôsob kalibrácie skutočného okna spracovania.
V prípade strihaných častí, podrážok topánok alebo vložiek odevov sa fólia predreže do tvaru a aktivuje sa vo vyhrievanom lise. Lis poskytuje vysoký tlak – až 3 až 5 barov (0,3 až 0,5 MPa) — ktorý tlačí roztavený film do tesného kontaktu so substrátom. Táto metóda je štandardom pre špičky a pätky obuvi, kde sa medzi vrchný materiál a výstužný komponent vloží vopred narezaná vložka z polyamidu alebo EVA fólie a zataví sa v jedinom lisovacom cykle trvajúcom 15 až 45 sekúnd.
V technickom vrchnom odeve a zdravotníckych ochranných odevoch sa tavné fólie rozrežú do úzkych pások a aplikujú sa cez šité švy pomocou teplovzdušného zatavovacieho stroja. Stroj smeruje prúd ohriateho vzduchu na pásku a tkaninu súčasne, čím sa fólia roztaví bezprostredne pred tým, ako ju prítlačný valec uloží do švu. TPU je dominantnou chémiou pre túto aplikáciu, pretože výsledný utesnený šev musí prežiť minimálne 40 pracích cyklov pri 60°C bez presakovania, pri zachovaní pružnosti natiahnuť sa s látkou.
Väzba na substrát sa vytvára kombináciou mechanického vzájomného spojenia a špecifickej adhézie – polárnych interakcií, vodíkových väzieb alebo v niektorých reaktívnych formuláciách kovalentných väzieb. Všeobecným pravidlom je, že fólia horúcej taveniny musí mať v momente lepenia povrchovú energiu nižšiu ako povrchová energia substrátu. Polyolefínové fólie s ich skutočne nízkou povrchovou energiou približne 30 dynov/cm , zle priľnú k čomukoľvek, pokiaľ substrát nie je vopred upravený korónovým výbojom, plazmou alebo plameňom, aby sa jeho povrchová energia zvýšila nad 38 dynov/cm.
Fólie TPU a EVA sú zhovievavejšie vďaka svojim polárnym acetátovým a uretánovým skupinám, ktoré tvoria vodíkové väzby s hydroxylovými a karbonylovými skupinami na substrátoch, ako je koža, bavlna a tkaniny potiahnuté polyuretánom. Avšak kontaminácia je nepriateľom každého spájania taveninou. Dokonca aj oleje z odtlačkov prstov môžu vytvoriť slabú hraničnú vrstvu, ktorá spôsobuje zjavnú priľnavosť, ktorá pri zaťažení zlyhá. Utierka s izopropylalkoholom a čistá handrička bez chĺpkov bezprostredne pred lamináciou je minimálnou prípravou povrchu pre akýkoľvek kritický spoj.
Tavné lepiace fólie sú chemicky stabilné pri skladovaní v porovnaní s tekutými reaktívnymi lepidlami, ale nie sú odolné voči starnutiu. Primárnymi degradačnými mechanizmami sú oxidácia hlavného reťazca polyméru – najmä v prípade nenasýtených tried EVA – a absorpcia vlhkosti, najmä TPU a polyamidu. Najmä TPU fólie sú hygroskopické: absorbujú vzdušnú vlhkosť, ktorá sa pri zahriatí fólie nad 100 °C vyparuje a vytvára bubliny, dutiny a slabú, napenenú spojovaciu líniu. Neotvorená TPU fólia zabalená s bariérou proti vlhkosti má zvyčajne životnosť 12 mesiacov od dátumu výroby . Po otvorení by sa fólia mala použiť do 24 až 48 hodín, pokiaľ nie je skladovaná v suchej skrini s rosným bodom pod -30°C.
Polyolefínové fólie sú najstabilnejšie pri skladovaní, odolávajú oxidácii aj absorpcii vlhkosti. Polyamidové fólie dobre odolávajú oxidácii, ale absorbujú vlhkosť ešte agresívnejšie ako TPU. Polyamidová fólia vystavená pôsobeniu okolitej vlhkosti počas jedného dňa môže obsahovať dostatok vody na viditeľnú penu počas aktivácie. Predsušenie kotúča fólie v sušičke na vysúšanie pri 60 °C počas 4 až 6 hodín pred spracovaním je štandardný postup vo vysoko spoľahlivých aplikáciách, ako je lepenie interiérov automobilov, kde je chybný šev reklamáciou záruky.
Validácia spojenia filmu taveniny vyžaduje viac než len subjektívny test odlupovania. Nasledujúce testy poskytujú kvantitatívne údaje, ktoré možno štatisticky sledovať vo výrobe.
Priemysel tavných lepidiel reaguje na regulačný tlak na jednorazové plasty a skládkový odpad niekoľkými technologickými posunmi. Filmy EVA na bio báze, kde etylénová zložka pochádza skôr z etanolu z cukrovej trstiny ako z ropy, sú teraz komerčne dostupné s vlastnosťami v podstate identickými s petrochemickými vlastnosťami. Čo je dôležitejšie, vývoj umývateľných, odlepiteľných adhéznych fólií získava na popularite v recyklácii textilu. Tieto filmy sa počas životnosti odevu silno viažu, ale sú formulované tak, aby stratili priľnavosť, keď sú vystavené špecifickým spúšťacím podmienkam – konkrétnemu pH, teplotnému skoku nad normálnu teplotu prania alebo chemickému kúpeľu – čo umožňuje oddelené vrstvy na recykláciu. Akčný plán pre obehové hospodárstvo Európskej únie je hlavnou hnacou silou tohto výskumu, keďže spájané viacmateriálové textilné lamináty sú v súčasnosti nerecyklovateľné a smerujú na skládku alebo spaľovanie.
Tepelne odolný laserový materiál štítkov: Substráty, výkon a sprievodca výberom
Syntetické papierové etikety na mrazené potraviny: Flexotlač a UV atramentová tlač
Vaša emailová adresa nebude zverejnená. Povinné polia sú označené *
