

Produktová konzultácia
Vaša emailová adresa nebude zverejnená. Povinné polia sú označené *
Pochádza z Číny, marketing do sveta.
Konvertor so šírkou 1,6 m štítkovej linky si všimne, že každá popoludňajšia dávka zlyhá v 180° teste odlupovania o 8 až 12 percent, kým ranné dávky prejdú. Žiadna formulácia sa nezmenila. Čo sa zmenilo, bola teplota taveniny na matrici, vlhkosť na podlahe závodu a počet sekúnd, ktoré pás strávil medzi nanášacou hlavou a chladiacim valcom. To je povaha povlaku tavného lepidla: lepidlo sa nanáša ako tavenina a takmer všetko, čo rozhoduje o konečnom lepení, sa deje v priebehu niekoľkých sekúnd pred stuhnutím.
Záver spredu: tavné poťahovanie je 100% pevný, dávkovací proces bez rozpúšťadiel a jeho výstup sa riadi iba tromi premennými. Viskozita taveniny na matrici. Rovnomernosť hmotnosti srsti na celom webe. Chladiaca vzdialenosť, ktorá nastavuje čas otvorenia. Keď sú tieto tri pod kontrolou, zvyšok línie sa stane predvídateľným. Ak nie sú, žiadne množstvo preformulovania lepidla nezíska výťažnosť.
Nižšie uvedené časti sa zaoberajú tým, ako tento proces funguje, ako sa porovnávajú bežné metódy nanášania na realistických toleranciách, ktoré údaje o linke predpovedajú zlyhania predtým, ako sa dostanú k zákazníkovi, a ako kvalifikovať partnera pre nátery pre aplikácie štítkov, pások, fólií a batérií.
V procese nie je žiadna sušiaca pec. Tavné lepidlo je pri izbovej teplote tuhé a roztaví sa v nádrži, čerpá cez vyhrievané hadice, dávkuje sa pomocou matrice alebo valca, prenesie sa na substrát a potom stuhne čisto ochladením. Pretože systém nenesie žiadnu vodu a žiadne rozpúšťadlo, hmotnosť náteru sa nastavuje skôr mechanicky ako rýchlosťou vyparovania a spotreba energie sa sústreďuje skôr v nádrži na taveninu, hadiciach a matrici než v sušiarni.
Komerčné formulácie sú zostavené zo štyroch funkčných skupín a každá z nich mení, ako sa povlak správa na hlave:
Viskozita prudko klesá medzi 120 °C a 180 °C. Posun o 10 °C v systéme taveniny často mení prietok cez štrbinovú matricu viac ako nastavenie rýchlosti čerpadla, a preto je presnosť regulácie teploty dôležitejšia ako nominálny tlak.
Nominálna hmotnosť plášťa je pomer výtlaku čerpadla k rýchlosti linky; distribúcia priečneho pásu je nastavená podložkou matrice alebo korunkou valca. Komerčná tolerancia je zvyčajne plus alebo mínus 3 až 5 percent cieľa a toto pásmo je jediným najväčším faktorom rozptylu odlupovania.
Otvorený čas beží od výstupu z matrice po prvú medzeru. Kratšia ako vzdialenosť laminácie a lepidlo nezmáča druhý podklad; dlhšia ako vzdialenosť prevíjania a bloky kotúča na navíjačke.
PET je blízko 42 dyn/cm, PVC blízko 39 a syntetický papier ešte nižšie. Korónová úprava, silikónové uvoľňovacie nosiče a zvyšková vlhkosť v papierových pásoch – to všetko mení spôsob ukotvenia alebo zlyhania roztaveného filmu s hmotnosťou 10 g/m2.
Výber hlavy je rozhodnutím o tolerancii skôr, ako ide o rozhodnutie o schopnostiach. Nižšie uvedené porovnanie odráža typické prevádzkové okná; podrobný rozpis toho, ako sa každý systém správa na rôznych substrátoch, je k dispozícii v tejto príručke technológie, metódy a tolerancie valcovania .
Väčšina náterových liniek zaznamenáva priemernú hmotnosť náteru, teplotu nádrže a rýchlosť linky. Tieto tri čísla takmer nikdy nevysvetľujú poruchu. Nižšie uvedená tabuľka ukazuje, ako sa odpad z lakovacej linky zvyčajne distribuuje medzi hlavné príčiny pri výrobe štítkov, pások a fólií, na základe vzorov porúch pozorovaných pri operáciách nanášania štrbín a valcovania.
Za týmto rozdelením sú štyri skryté ukazovatele a každý z nich možno merať bez nového kapitálového vybavenia:
Balenie dominuje globálnej spotrebe horúcej taveniny, ale segmenty s najprísnejšími toleranciami náteru sú štítky, pásky a komponenty batérií, kde o tom, či produkt funguje, rozhoduje niekoľko gramov na meter štvorcový.
Zásoba tepelných etikiet ukazuje, prečo je rozhodnutie o nátere zriedkavo zameniteľné. Rovnaký základný papier s hmotnosťou 60 g/m2 môže niesť lepidlo za horúca (tavné lepidlo), lepidlo za studena alebo systém na vodnej báze a každý z nich sa na aplikátore správa inak: druhy horúceho lepidla vo všeobecnosti poskytujú najlepšie správanie pri vysekávaní a počiatočnú priľnavosť na vysokorýchlostných linkách, lepidlo za studena je vhodné pre skladovanie pri nízkych teplotách a systémy na báze vody ponúkajú inú rovnováhu medzi cenou a starnutím. Termopapier na báze horúceho lepidla s tromi odolnými mriežkami je klasickou voľbou, keď na rýchlosti štítkov záleží.
 R-HRM-3F 3-proof termopapier s mriežkou na horúce lepidlo Materiál štítkov z termálneho papiera s mriežkovou základňou s horúcim lepidlom, prispôsobiteľnou hrúbkou lepidla a silou odlupovania, vhodný pre vysokorýchlostné štítkové linky vyžadujúce spoľahlivé vysekávanie a lepenie. Zobraziť produkt →
V mnohých výrobkoch sa horúca tavenina nikdy nedotkne časti zákazníka v štádiu poťahovania. Namiesto toho sa nanesie na nosič a dodáva sa ako suchý kotúč, ktorý zákazník aktivuje teplom. Tým sa posúva výzva na nanášanie z otvoreného času na kvalitu navíjania: fólia musí byť nelepivá pri 25 °C, nesmie sa blokovať na kotúči a musí sa čisto uvoľniť zo silikónového nosiča bez zanechania zvyškov lepidla alebo natiahnutia pásu v momente aktivácie.
 YH-TFTR 50# Dual-silikónová tavná lepiaca fólia Dvojitá silikónová tavná lepiaca fólia s prispôsobiteľnou hrúbkou lepidla, relevantná tam, kde sa suché kotúče musia pred aktiváciou teplom čisto uvoľniť zo silikónových nosičov. Zobraziť produkt →
Rovnaká disciplína náteru platí pre komponenty batérií, kde sa požiadavky na výkon menia z otvoreného času na hodnotu plameňa a tepelnú odolnosť. Tepelne aktivované fólie používané pri lisovaní za tepla CCS si musia zachovať mechanickú integritu počas lisovacieho cyklu, pričom musia spĺňať uznávanú klasifikáciu horenia, čo je miesto, kde do špecifikácie vstupuje skôr horľavá fólia CCS lisovaná za tepla s hodnotením VTM-0 ako horúca tavenina na všeobecné použitie.
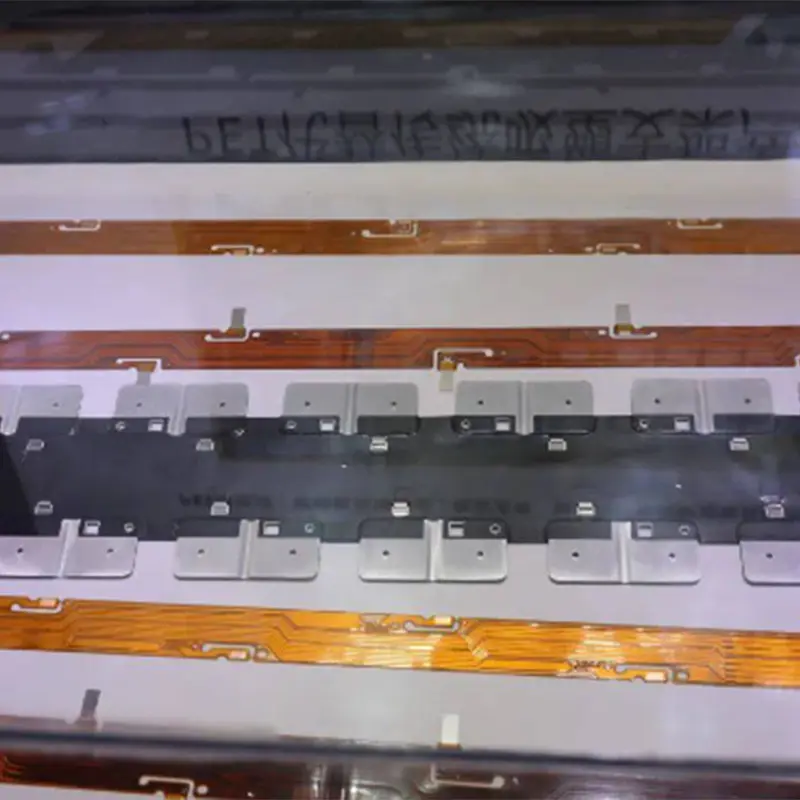 YH-RFW 100# spomaľujúca horenie VTM-0 CCS fólia na lisovanie za tepla CCS fólia na báze PET lisovaná za horúca so stupňom spomaľovania horenia VTM-0 a silou odlupovania ≥17N/25mm na 180° hliníkovej doske, s prispôsobiteľnou hrúbkou lepidla pre komponenty batérie. Zobraziť produkt →
Kvalifikácia dodávateľa je lacnejšia ako rekvalifikácia po neúspešnej výrobe. Nižšie uvedené poradie je poradie, ktoré sa vyhýba drahým slučkám, a platí bez ohľadu na to, či je materiálom lepidlo na etiketu, fólia horúcej taveniny alebo komponent batérie.
Pred diskusiou o hmotnosti náteru si overte materiál, hrúbku, stav koróny a akýkoľvek uvoľňovací náter.
Zadajte cieľ plus pásmo, nie jedno číslo. Plus-mínus 5 percent je pracovný komerčný údaj; plus mínus 2 percentá rýchlo zužujú zoznam dodávateľov.
Zapíšte si aktivačnú teplotu, čas otvorenia, tlak v štrbine a rýchlosť linky, takže zlyhanie možno pripísať skôr premennej než názoru.
Požiadajte o mapu hmotnosti náteru cez sieť v minimálne piatich bodoch, plus odlepenie, lepenie a strihanie na vlastnom substráte.
Sedem dní pri 60 °C alebo štrnásť dní pri 40 °C a 90-percentnej relatívnej vlhkosti odhalí migráciu, blokovanie a stratu adhézie, ktorú test v ten istý deň neodhalí.
Nová šarža substrátu, nová šarža lepidla alebo vyššia rýchlosť linky rušia platnosť predchádzajúcej správy z prvého článku.
Ekonomiku je ľahšie vidieť ako pomery ako ako absolútne čísla. Systém založený na rozpúšťadle, ktorý pracuje s 30 percentami pevných látok, vyžaduje odparenie približne 2,3 kg rozpúšťadla na každý 1 kg naneseného suchého lepidla plus regeneráciu alebo spálenie týchto pár. Linka horúcej taveniny tento krok úplne odstraňuje, takže kompromisom je vyššia energia taveniny oproti eliminovanej energii sušenia a zjednodušenému povoleniu. Druhou polovicou výpočtu je bezpečnostná rezerva. Ak je odchýlka medzi sieťami 8 percent, závod zvyčajne nastaví nominálny cieľ o 8 percent nad minimálnu hmotnosť funkčného náteru, pričom platí za lepidlo, ktoré nikdy neprispieva k výkonu. Dodávateľ schopný udržať 3 percentné odchýlky môže často znížiť hmotnosť poťahu bez toho, aby sa dotkol formulácie.
Overte proces pred prísľubom: dodávateľ s vlastným lakovňa , schopnosť rezania a interné testovacie laboratórium môže spustiť prvý výrobok na rovnakom zariadení, ktoré vyrobí komerčnú objednávku, čo je jediný spôsob, ako hlásená tolerancia niečo znamená.
Tavné nanášanie odmeňuje rutinnú disciplínu viac ako šikovné riešenie problémov. Nasledujúce postupy zabránia väčšine opakujúcich sa chýb a medzier v dokumentácii.
Nanášanie tavným lepidlom nie je zložitý proces, ale je neúprosný. Tavenina, dávkovacia medzera a chladiaca vzdialenosť rozhodujú takmer o všetkom. Kontrolujte tieto tri, merajte skôr rozptyl ako priemer a popoludňajšia dávka sa bude zhodovať s rannou dávkou.
Lepidlo verzus lepidlo: Čo musia priemyselní kupujúci špecifikovať pred objednaním ešte dnes
Teplota topenia tavného lepidla: Limity mäknutia, aplikácie a prevádzky
Vaša emailová adresa nebude zverejnená. Povinné polia sú označené *
